?膠輥干結堵膠是
天地蓋成型機高頻故障:水膠(白乳膠)、熱熔膠殘膠冷卻干結,膠輥溝槽、間隙被膠塊填滿,造成上膠不均、漏膠、溢膠、面紙臟污、卡紙;分為:停機預防、日常在線清理、干結固化后拆解處理、根源優化。
?
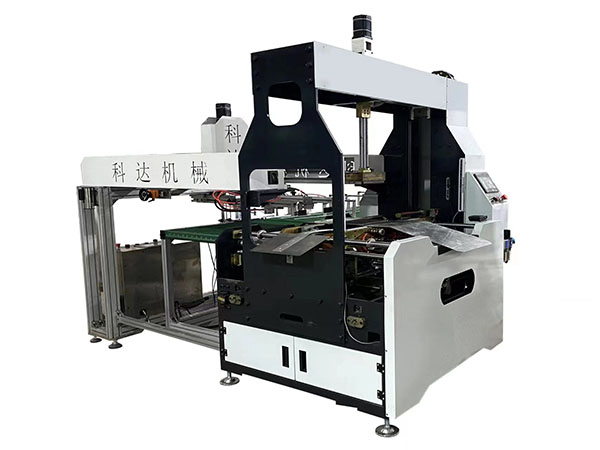
區分:水膠(水性白膠)遇水可以軟化清洗;熱熔膠干結后只能加熱刮除,不能用水洗。
一、日常停機預防(重要,從源頭避免干結)
水膠機型(車間常用)
1. 每日下班必須清洗膠輥、膠盤、膠槽,不要留膠過夜。
2. 短期停機(30?60 分鐘以上):抬起膠輥,脫離嚙合,膠輥浸泡在清水,或者用濕抹布包裹膠輥保濕,防止表面膠水風干結殼。
3. 長時間停機>2 小時:把膠槽膠水放回膠桶,膠槽、膠輥用清水沖洗,軟海綿擦拭。
4. 不要讓膠水在膠輥表面風干成硬膠殼;一旦形成硬殼,很難再滾開,直接破壞上膠均勻度。
熱熔膠機型
1. 下班不要直接斷電;先降低膠溫,把膠輥、膠路內殘膠回流膠缸。
2. 膠輥抬起脫離;冷卻前刮除表面浮膠;嚴禁冷卻固化后硬撬硬鏟膠輥表面,會損傷膠輥鍍鉻層。
3. 膠缸定期排渣,去除碳化老膠。
二、在線輕度殘膠(還沒有完全硬化結塊,生產間隙處理)
不停機或者短暫停機,膠還偏軟。
1. 水膠:用溫水浸濕無紡布 / 海綿,反復擦拭膠輥表面;轉動膠輥,把粘膠擦掉;禁止刀片硬刮膠輥工作面。
2. 細小膠粒:用塑料刮片(軟塑料)輕輕刮掉,禁止鋼刀片直接刮膠輥,會劃傷膠輥,后續會持續帶膠不良。
3. 清理接膠盤,接膠盤堆積干結膠塊會反彈蹭到面紙。
4. 檢查膠輥兩端軸承位置,殘膠堆積會轉動卡頓。
三、已經干結硬化堵膠輥(硬膠塊、膠殼)
?水膠干結
1. 把膠輥拆卸下來,溫水浸泡 10?20 分鐘,讓硬膠充分泡軟膨脹。
2. 塑料刮片慢慢推除軟化膠塊;海綿刷洗溝槽。
3. 嚴禁鋼鑿、美工刀硬鏟;膠輥表面一旦劃傷,永久報廢,上膠會出現線條。
4. 沖洗干凈,擦干再上機。
?熱熔膠干結
1. 通電加熱膠輥到工作溫度,讓殘膠軟化熔融。
2. 銅 / 塑料刮片趁熱刮除熔融殘膠;不要等完全冷卻。
3. 頑固結塊,使用專用熱熔膠清洗劑;禁止用水沖洗熱熔膠輥。
四、膠輥兩端、膠槽、膠路堵膠
1. 膠槽邊角干結膠:水膠溫水浸泡清理;熱熔膠加熱刮除。
2. 供膠管路:水膠長期停機要沖洗管路;熱熔膠定期過濾,清除碳化膠渣。
3. 擋膠板(膠輥兩側擋膠片)是重災區,殘膠堆積會形成膠塊蹭到面紙;每班拆下來清洗。
五、工藝調整,減少殘膠生成
1. 膠輥間隙不要調太大:上膠量過大,多余膠水往兩端溢出,堆積干結;按面紙厚度控制膠層厚度。
2. 膠水溫度控制:水膠環境溫度過低,膠水流動性變差更容易析出殘膠;熱熔膠嚴格按膠水說明書溫控,溫度過高膠水碳化加速結焦。
3. 膠水過濾:新膠水倒入膠槽建議過濾網,濾掉膠團,避免膠團直接粘在膠輥。
4. 車間環境:出風口不要直吹膠輥,直吹會加速表面膠水風干結殼。
5. 定期更換老化膠水,變質凝膠膠水更容易結塊堵輥。
六、設備維護要點
1. 膠輥表面鍍鉻層非常嬌貴,任何時候禁止美工刀、鋼刀片硬刮工作面。只能用塑料刮片、海綿。
2. 膠輥軸承位置,殘膠滲入會阻力變大、轉動不同步,加劇帶膠不均;定期拆開清潔軸承,少量潤滑。
3. 接膠盤要完好不漏,定期清空,不要讓殘膠堆積固化。
七、常見錯誤操作(車間高頻踩坑)
? 下班不清洗膠輥,膠水留在膠輥過夜風干變硬,第二天直接開機;
? 干結硬膠直接拿刀片去鏟膠輥工作面,造成膠輥劃傷報廢;
? 水膠膠輥用水沖完不擦干就裝機,膠水被稀釋,上膠異常;
? 熱熔膠冷卻固化之后,硬撬敲打膠塊;
? 擋膠板從來不拆洗,兩端堆積大量干結膠塊;
? 風機直吹膠輥,加速膠水風干結殼。
 服務咨詢熱線:136-4289-2201 張先生





 阿里