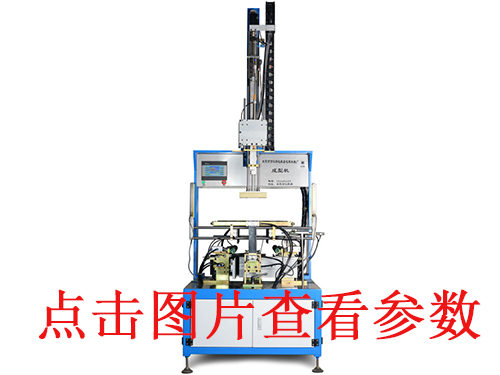
?天地蓋制盒機面紙褶皺主要分為三類:送紙階段起皺、涂膠后拉伸褶皺、折邊 / 四角成型褶皺,優先查膠水、送紙張力,再調折邊時序與模具。那么,下面小編說明一下原因和解決方法:
?
一、膠水系統(常見誘因)
1. 膠量過大:膠水吸水讓面紙纖維膨脹,紙邊拉長,包邊時擠壓褶皺;薄面紙、藝術紙明顯。
?解決:調膠輥間隙,減少上膠量;只在包邊出血區域上膠,面紙中間區域不上膠;膠液濃度適當調高,不要加水過度稀釋。
判斷標準:手摸涂膠區有粘性,不溢膠、不粘手。
2. 膠水干速不匹配:膠干太快,折邊時已經固化拉皺;干太慢,面紙吸水延展,折邊堆積起皺。
?解決:冷膠更換快慢干型號;車間溫濕度高用快干膠,低溫干燥環境用慢干膠;熱熔膠控制膠溫。
3. 膠輥臟、結膠、兩邊膠厚不一致:單側涂膠厚,單側紙膨脹不一樣,走紙一邊松一邊緊,形成斜皺。
?解決:停機酒精清洗膠輥;膠輥磨損、變形直接更換;檢查膠輥兩端間隙,保證左右膠層均勻。
二、飛達 + 輸送走紙張力(送紙階段褶皺)
1. 飛達吸紙不穩、左右吸力不均**,面紙輸送偏斜、單邊拉扯,出現斜向褶皺。
?解決:清理吸嘴、調節真空壓力;左右吸嘴高度一致;分紙吹風調平衡,防止面紙單邊被拉長。
2. 導紙輥 / 托紙皮帶不平行、磨損,走紙張力左右不一致,紙張一邊緊一邊松。
?解決:校正所有導紙輥平行度;皮帶老化打滑、表面粘膠就更換;增加舒展壓桿,讓面紙平鋪舒展,無拱起。
3. 面紙原材料問題:紙張受潮荷葉邊、紙張本身松緊邊、覆膜面紙受熱伸縮。
?解決:面紙提前恒溫恒濕回潮;荷葉邊紙不要上機;覆膜紙降低烘干溫度;裁切保證面紙方正。
三、定位貼合工位(灰板壓合階段)
1. 灰板壓下不同心、壓頭傾斜,壓合瞬間面紙局部擠壓堆皺。
?解決:校準模具、壓頭水平;灰板盒胚尺寸精度要達標,盒胚變形、四角不方正會直接拉皺面紙。
2. 壓合時序過快,膠水還未初步潤濕,硬壓拉伸面紙。
?解決:適當延時,面紙上膠后預留短暫浸潤時間,再下壓灰板;適當降低整機速度試機。
四、折角、折邊機構(四角 / 側邊褶皺,生產多)
核心原則:折邊順序不能亂,先折長邊,再折短邊;折刀壓力均勻,不能強行硬推
1. 折刀時序錯亂:短邊先折,擠壓長邊耳朵,四角堆積褶皺。
?解決:PLC 調整折邊動作時序,標準:長邊折邊 → 四角打角(折耳) → 短邊折邊。
2. 折邊刀壓力過大、角度不對、刀口磨損,折邊時擠壓面紙纖維起皺;壓力太小包不緊、后期起泡。
?解決:減小折刀壓力;修磨折邊刀,刀口光滑無毛刺;折刀角度貼合盒胚側壁,不要刮拉面紙。
3. 折邊擋塊位置偏移,面紙出血余量左右不均,余量多的一側堆紙起皺。
?解決:核對面紙出血尺寸,調整擋塊,四邊出血保持一致。
五、壓泡機構(成型后表面褶皺 / 氣泡連帶皺)
壓泡作用是趕出面紙與灰板之間空氣,壓泡壓力不足 / 壓泡時序不對,會形成氣泡伴隨褶皺。
?解決:
- 壓泡壓力微調加大;
- 壓泡動作放在**折邊全部完成之后**;
- 壓泡模具表面墊硅膠,壓力均勻,避免單點高壓壓皺面紙。
六、環境因素
車間濕度大,面紙吸水變軟延展;環境太干,面紙脆性大,折角處起皺。
?控制車間濕度:55%~65%RHzui佳;避免熱風直吹面紙輸送平臺。
快速簡易排查流程(現場調機直接用)
1. 空載走面紙,不涂膠,看輸送階段會不會起皺 → 判斷飛達、導輥、張力問題
2. 只涂膠、不壓灰板,看涂膠后紙張是否單邊膨脹起皺 → 判斷膠水問題
3. 低速單循環試成型,觀察褶皺出現在哪一個動作(壓合 / 打角 / 折邊),鎖定機構
4. 降低機器速度試產,很多褶皺是高速下時序不匹配導致
常見褶皺現象快速定位
- 斜向貫穿褶皺:走紙偏斜、張力左右不一致、飛達吸力不平衡
- 四角位置褶皺:折角時序、折耳刀壓力、灰板盒胚四角不方正
- 側邊包邊位置褶皺:膠量偏大、折邊刀動作太快、出血余量過大
- 面紙中間大面積褶皺:壓泡壓力不足、膠水干速不匹配
 服務咨詢熱線:136-4289-2201 張先生





 阿里