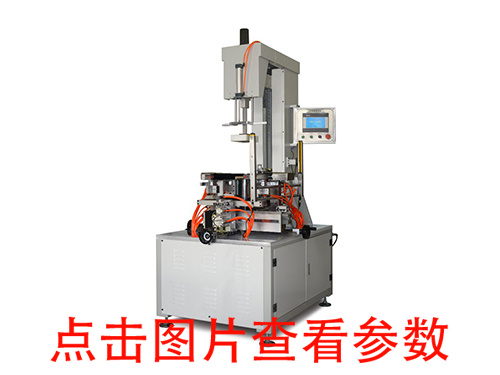
?天地蓋制盒機專門用來制作盒身與盒蓋分離的紙盒,因結構形似“天”與“地”而得名,密封性和保護性都比較好 。??接下來,小編給大家說明一下使用
天地蓋制盒機操作的常見誤區和正確方法:
?
一、調機速度誤區
誤區:一味加快生產速度,越快產量越高
高速運行易出現:包邊不到位、四角起空、面紙移位、壓泡不實,大批量次品,還加劇機身抖動、皮帶磨損、伺服負荷變大。
正確:按紙盒材質、紙張厚度定速,常規禮盒勻速運行,穩速優先,達標再微調提速。
誤區:換款直接拉滿速度,不低速試產
新款尺寸、紙質不同,高速極易撞機、卡紙、定位跑偏。
正確:換盒型先低速跑 5-10 個首件,確認方正、無氣泡、無溢膠,再逐步提速。
二、膠水溫度與上膠誤區
誤區:膠溫調越高,粘合越牢固
溫度過高:面紙發黃發脆、膠水變稀溢膠、紙盒表面臟污、膠輥老化加速;溫度過低:膠水流動性差、涂膠不均、邊角開膠、粘合力不足。
標準:白乳膠 60-75℃,水性膠 65-70℃,熱熔膠 85-105℃。
誤區:膠量越大粘得越牢
膠量過多:溢膠滲紙、盒子臟污、晾干慢、貼合鼓泡;膠量過少:虛粘、脫邊、四角開裂。
正確:微調膠輥間隙,做到薄而均勻,四邊滿膠無空缺。
誤區:長時間停機不關加熱膠槽持續高溫,膠水干結變質、結塊堵膠路,再次開機出膠不順。
正確:停機超過 30 分鐘關閉加熱,保溫待機即可。
三、紙張送料與吸附誤區
誤區:面紙、灰板隨意堆放上機
紙張受潮、彎曲、翹曲、厚薄不均,直接導致吸紙偏移、定位錯位、成型歪斜。
正確:紙張提前平整擺放,除濕防潮,分類規整再上料。
誤區:吸嘴氣壓統一不變
厚紙調低壓吸不住,薄紙調高壓吸穿壓壞紙面。
正確:厚紙加大負壓,薄紙減小負壓,按需微調吸力。
誤區:吸嘴堵塞不清理,繼續生產
紙屑、膠渣堵住吸嘴,出現單邊吸紙、掉紙、送料偏位,批量做歪盒。
正確:每班定時清理吸嘴、真空濾網,漏氣及時更換。
四、折邊壓泡成型誤區
誤區:折邊氣缸壓力越大越好
壓力過大:壓爛紙面、壓出死痕、灰板壓變形;
壓力過小:包邊松散、縫隙大、四角不緊湊。
正確:輕壓貼合緊實無空隙,無壓痕為準。
誤區:壓泡工位跳過 / 縮短時間
急于出料,氣泡沒壓實,成品后期起鼓、分層。
正確:保證壓泡停留時間,徹底排凈內部空氣。
誤區:四角貼角位置隨意調
貼角偏移直接造成盒子大小頭、四角不對稱,無法配對天地蓋。
正確:首件核對對角尺寸,左右前后對稱再量產。
五、材質適配操作誤區
誤區:硬紙板、特種紙、普通灰板同一參數生產
高硬度灰板易折裂,珠光紙、燙金紙壓力過大刮花表面。
正確:硬紙板放慢速度、減小折邊力度;特種紙降低膠溫、輕壓成型。
誤區:開槽深淺憑感覺
開槽太深灰板易斷,開槽太淺折邊不順暢、盒身不挺直。
正確:按灰板厚度精準調開槽深度,預留折疊余量。
六、日常開機停機誤區
誤區:開機直接投料生產,不做空載預熱
機身、膠槽、傳動系統未預熱,運行卡頓、涂膠不穩定,首件全部不合格。
正確:開機空載預熱 5-10 分鐘,各項參數穩定再投料。
誤區:緊急停機后直接重啟繼續生產
內部卡紙、物料錯位未清理,強行重啟容易撞壞模具、頂彎配件。
正確:急停后先斷電清料,復位歸零,檢查無誤再重啟。
七、保養清潔誤區
誤區:生產忙不清理機內紙屑膠渣
紙屑堆積卡住導軌、感應器、傳動齒輪,造成定位失靈、機器卡頓報警。
正確:邊生產邊簡易清理,下班徹底清掃機身、膠路、臺面。
誤區:導軌、絲桿從不加油保養
長期干磨出現異響、走位不準、尺寸誤差越來越大,縮短設備壽命。
正確:每周定期加注專用潤滑油,保持傳動順滑。
誤區:視覺鏡頭、光電感應器從不擦拭
粉塵遮擋感應失靈,送料錯亂、定位偏移,大批量次品。
正確:每日用無塵布輕擦感應鏡頭與光電眼。
八、尺寸調試誤區
誤區:微調尺寸只調一邊,不同步校準
只調左右不調前后,盒子方正度跑偏,天地蓋無法嚴絲合蓋。
正確:長寬高同步對稱調試,首件量四邊尺寸一致再量產。
誤區:天地蓋盒身盒蓋參數混用
盒身、盒蓋松緊度不同,參數通用會出現蓋不上、過松晃動。
正確:盒身、盒蓋分開獨立調機,預留合理配合間隙。
九、安全操作誤區
誤區:運行中將手伸入折邊、壓泡、送料區域
極易夾手壓手,屬于重大安全違規。
正確:調試、清理必須停機斷電操作。
誤區:設備帶病強行生產
出現異響、走位偏差、報警不報不修,硬撐生產,小故障拖成大件維修。
正確:異常立即停機排查,排除故障再開工。
 服務咨詢熱線:136-4289-2201 張先生





 阿里