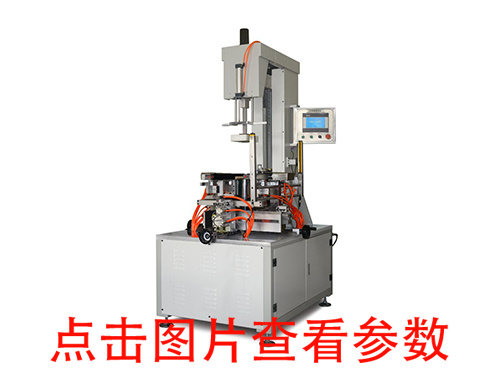
?天地盒成型機分半自動成型壓泡機、全自動伺服天地蓋制盒線(飛達送紙 + 視覺定位 + 包邊打角 + 壓泡),用于硬禮盒、手機盒、鞋盒、化妝品盒;核心風險:定位偏移、包邊起皺、角位鼓泡、吸雙張、模具損傷、伺服 / 凸輪沖擊、膠水系統故障。下面分為設備制造、模具工裝、現場調機生產、物料環境、維護安全五大塊。
?
一、設備制造階段禁忌
?機架剛性不足,板材薄、焊接虛焊
高速凸輪、伺服往復沖擊大,機架抖動會直接造成盒子尺寸漂移、角位不良;機架焊接必須消除應力,不能薄鋼板拼焊。
?凸輪、減速機選型偏小
打角、折邊機構沖擊載荷大,配件選小會快速磨損異響,精度快速衰減,不要低配硬件湊價格。
?真空吸附回路設計缺陷
吸盤氣路不分獨立控制、無負壓檢測;容易出現漏吸、吸雙張;吸盤支架剛性差,吸取面紙發生扭轉偏移。
?折邊、打角鏟刀 / 毛刷硬接觸金屬模具
金屬對金屬硬撞擊,模具容易崩邊,盒子壓出壓痕;折入部件要有彈性緩沖。
?氣路不配置油水分離器、調壓過濾;車間壓縮空氣含水油,氣缸、電磁閥快速損壞。
?電控布局緊湊密閉,散熱差;膠霧粉塵容易進入電箱;電箱必須防塵,電纜接頭密封。
?時序邏輯沒有安全互鎖;換模、開門狀態機構還可以動作,存在夾手安全隱患。
?沒有配方存儲功能,每換一款盒子全部手動重新調參數,換型時間很長。
二、模具與工裝制作禁忌
?模芯尺寸公差過大,模芯尖角沒有倒角 R;尖角會壓破面紙,角位爆角。
?模芯材質過軟,長期壓泡磨損快;硬盒模芯建議選用硬度足夠的樹脂 / 鋁模,表面光滑。
?模具安裝松動,沒有定位銷,只靠螺絲鎖緊;高速生產模具移位,整批盒子全部偏位。
?折邊鏟刀、毛刷高度、角度一次性鎖死,沒有微調空間;調機無法補償面紙、灰板厚度公差。
?大小盒子共用一套工裝,沒有限位,容易壓壞設備。
三、現場調機與生產操作禁忌(常見不良來源)
?盲目開到極限高速
速度不是越快越好。速度過高:面紙拉扯起皺、角鼓泡、開膠;伺服、凸輪、吸盤磨損加劇;膠水開放時間跟不上,后期盒子脫膠。高端禮盒建議中低速穩定生產,不要追求空載zui高速度。
?下壓壓泡壓力調得過大
硬剛性猛壓,灰板發生菱形扭曲,盒子歪蓋、對角錯位;壓力要適中,帶彈性緩沖,釋放紙板內應力。
?折邊鏟刀、毛刷撞擊模芯
會壓傷面紙,壓出劃痕、壓痕;要留微小間隙,靠膠水壓力包實,不是硬擠壓。
?真空吸盤吸力調太大,吸雙張;吸力過小漏吸;沒有雙張檢測。
?面紙、灰板定位只靠單邊擋塊,無四點限位;物料輕微偏移就造成成品錯位。
?膠水涂布量失控
上膠過多:溢膠、盒子表面粘膠漬;膠量太少:包邊、四角后期開膠。水性膠要匹配設備速度,注意膠水開放時間。
?膠水未干透就直接壓泡成型;膠水沒有浸潤,成品后期翹邊、開膠。
?不同厚度灰板、不同克重面紙不重新微調參數;灰板厚度波動,直接導致包邊不良。
?首件不做全尺寸檢驗就批量生產;長寬高、四角間隙、對角尺寸、角位粘貼都要確認,高端盒公差 ±0.15?0.3mm。
四、物料與環境禁忌
?灰板含水率波動大(建議 8?12%),紙板受潮或者太干,盒子成型回彈、翹曲;車間溫濕度管控:溫度 22?25℃,濕度 50?60% RH。
?面紙翹曲、卷邊直接上機;面紙卷曲,吸盤吸料偏移,包邊褶皺。
?車間粉塵、噴膠霧大量飄進設備運動副、伺服、鏡頭;視覺機型鏡頭沾膠霧直接定位失效。
?上游模切、開槽不良,指望成型機修正;模切壓痕不準、灰板變形,成型機無法完全修復,會大批量不良。
?設備出風口直吹面紙,局部快速失水,面紙收縮起皺。
五、日常維護禁忌
?膠漬長期不清理,鏟刀、毛刷、吸盤、模芯粘滿干膠;造成壓痕、面紙破損、吸料失效;每班清潔膠漬。
?凸輪、導軌、軸承長期不加油;高速機型磨損很快,精度快速下降。
?負壓過濾器長期不清理,堵塞,吸盤吸力不足。
?視覺機型鏡頭長期不擦拭;膠霧粉塵覆蓋,定位漂移。
?帶故障繼續生產,出現異響、抖動不停車;小故障演變成大件損壞。
?換型不做復位,舊參數殘留,生產下一款盒子大量報廢。
六、安全操作禁忌
?設備運行中伸手進入成型、打角區域,機構往復運動極易夾傷。
?安全門、安全聯鎖短接屏蔽,屬于重大安全隱患。
?清理膠漬用強溶劑大量沖洗電氣、伺服組件,造成短路損壞。
七、主要不良對應簡要
角位鼓泡:壓泡壓力不足、膠水浸潤不夠、折邊時序不對;
包邊起皺:速度過快、網面紙張力、鏟刀角度不對;
盒子歪菱形:下壓剛性過猛、灰板內應力、定位限位不足;
四角開膠:膠量不足、壓泡時間不夠、膠水開放時間不匹配;
面紙壓痕:鏟刀 / 毛刷直接撞擊模芯。
 服務咨詢熱線:136-4289-2201 張先生





 阿里