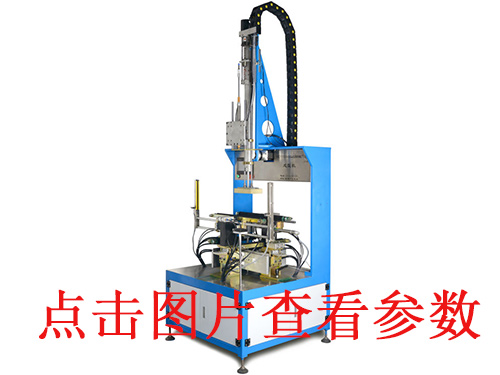
?半自動(dòng)天地蓋成型機(jī)設(shè)備特點(diǎn):人工放料定位,故障分人為擺放問題、模具問題、機(jī)構(gòu)動(dòng)作、膠水工藝、環(huán)境來料五大類;半自動(dòng)沒有 CCD,很多偏差來自人工對(duì)位。接下來,小編給大家講解一下
半自動(dòng)天地蓋成型機(jī)常見不良、原因及對(duì)策方法:
?
1、盒子菱形,對(duì)角線長短不一(方正度差)
現(xiàn)象:盒子不是正矩形,對(duì)角尺寸差值大。
原因
1)工人放料偏移,灰板擺放歪斜;
2)模具安裝不平、模具磕碰變形;
3)左右抱盒氣缸壓力不平衡,一邊壓力大一邊小;
4)壓泡下壓行程過大,強(qiáng)行擠壓把盒子擠歪;
5)來料灰板本身裁切對(duì)角線誤差大。
對(duì)策
①規(guī)范人工擺放手勢,定位靠模定位擋塊;
②重新校準(zhǔn)模具水平,磕碰變形模具修復(fù)或更換;
③調(diào)節(jié)抱盒氣缸調(diào)壓閥,左右壓力一致;
④減小壓泡下壓深度,增加緩沖,禁止硬壓;
⑤管控灰板來料對(duì)角線公差。
2、四角開角、角位脫膠、角位起皺
現(xiàn)象:盒子四個(gè)角縫隙、開角、角面紙褶皺。
原因
1)貼角刀位置偏移、行程不夠,折耳沒有壓實(shí);
2)面紙四角膠量不足;
3)折耳寬度參數(shù)與面紙預(yù)留邊不匹配;
4)灰板角位模切有毛刺、圓角不到位;
5)膠水開放時(shí)間過長,角位膠水已經(jīng)半干。
對(duì)策
①微調(diào)四組貼角刀位置、行程,保證折耳壓實(shí);
②過膠機(jī)適當(dāng)加大四角上膠量,必要人工補(bǔ)膠;
③核對(duì)折耳寬度參數(shù);
④灰板來料檢驗(yàn),剔除角位不良板;
⑤控制 “過膠?上機(jī)” 間隔時(shí)間,不要放太久。
3、包邊起泡、局部鼓包
現(xiàn)象:盒側(cè)邊包邊內(nèi)部氣泡,按壓鼓泡。
原因
1)壓泡壓力不足、保壓時(shí)間太短,空氣沒有排出去;
2)膠水開放時(shí)間不對(duì),膠水表干太快;
3)面紙受潮或車間濕度太低;
4)包邊速度過快,空氣被封在里面;
5)壓泡海綿老化、變硬、局部缺損。
對(duì)策
①加大壓泡壓力,延長保壓時(shí)間;
②調(diào)整膠水粘度,控制過膠后等待時(shí)間;
③車間濕度控制 50?65%;
④降低抱盒包邊動(dòng)作速度;
⑤更換老化壓泡海綿。
4、面紙拉扯起皺、波紋
現(xiàn)象:盒邊、轉(zhuǎn)角位置面紙拉伸起波浪。
原因
1)抱盒機(jī)構(gòu)動(dòng)作速度過快,強(qiáng)行拉扯面紙;
2)膠水干得太快,膠層失去流動(dòng)性;
3)面紙本身受潮翹曲;
4)貼角刀過尖刮傷拉扯面紙。
對(duì)策
①降低抱盒伺服 / 氣缸動(dòng)作速度;
②更換適配膠水,縮短過膠到成型間隔;
③面紙做好防潮存放;
④打磨貼角刀口,避免鋒利刮紙面紙。
5、壓泡壓傷盒面、壓出印痕
現(xiàn)象:盒表面壓出凹痕、壓爛面紙。
原因
1)壓泡下壓行程調(diào)得太大;
2)壓泡海綿變硬、海綿破損;
3)模具內(nèi)部殘留紙屑雜物;
4)灰板厚度偏薄,壓力過大壓塌灰板。
對(duì)策
①減小壓泡下壓行程;
②更換新海綿;
③生產(chǎn)中定時(shí)清理模具雜物;
④薄灰板降低壓泡壓力。
6、包邊不到位,邊部翹邊、脫膠
現(xiàn)象:四邊包邊沒有壓實(shí),后期翹邊開膠。
原因
1)抱盒壓力不足;
2)包邊寬度參數(shù)設(shè)置偏小;
3)膠量不足;
4)膠水固化速度太快。
對(duì)策
①適度調(diào)大抱盒氣缸壓力;
②核對(duì)包邊寬度參數(shù);
③調(diào)整外置過膠機(jī)膠量;
④選用開放時(shí)間匹配的水膠。
7、貼角不到位,折耳沒有折到位
現(xiàn)象:角部折耳翹起來,沒有貼服。
原因
1)貼角刀行程不夠、角度不對(duì);
2)氣壓不足,貼角無力;
3)折耳尺寸過小;
4)膠水已經(jīng)干固。
對(duì)策
①微調(diào)貼角刀行程與角度;
②檢查整機(jī)氣源壓力,保證 0.5?0.7MPa;
③核對(duì)面紙折耳預(yù)留尺寸;
④縮短過膠后等待時(shí)間。
8、機(jī)構(gòu)撞機(jī)、動(dòng)作干涉
現(xiàn)象:貼角刀、抱盒機(jī)構(gòu)撞模具。
原因
1)換款后參數(shù)沒有重新設(shè)置;
2)時(shí)序錯(cuò)亂,動(dòng)作不同步;
3)模具沒有放到位;
4)機(jī)械限位松動(dòng)移位。
對(duì)策
①換模后必須手動(dòng)單步運(yùn)行,確認(rèn)無干涉再自動(dòng)生產(chǎn);
②重新校準(zhǔn) PLC 時(shí)序參數(shù);
③模具鎖緊到位;
④檢查機(jī)械限位,緊固松動(dòng)部件。
9、成品面紙圖案偏移(半自動(dòng)特有)
現(xiàn)象:logo、圖案不在盒子居中位置。
原因:完全依靠人工擺放對(duì)位,工人熟練度、疲勞度影響大;沒有視覺定位。
對(duì)策:增加定位擋塊輔助定位;首件比對(duì),定時(shí)抽檢;大批量圖案要求高不建議用半自動(dòng)。
10、時(shí)好時(shí)壞,不良斷斷續(xù)續(xù)
常見根源:氣源壓力波動(dòng);氣缸漏氣;貼角刀、壓泡海綿磨損;工人擺放不穩(wěn)定;膠水粘度波動(dòng)。
對(duì)策:檢查空壓機(jī)穩(wěn)壓、氣缸漏氣;定期更換易損件;做好員工操作培訓(xùn);膠水?dāng)嚢杈鶆颉?br>
 服務(wù)咨詢熱線:136-4289-2201 張先生





 阿里