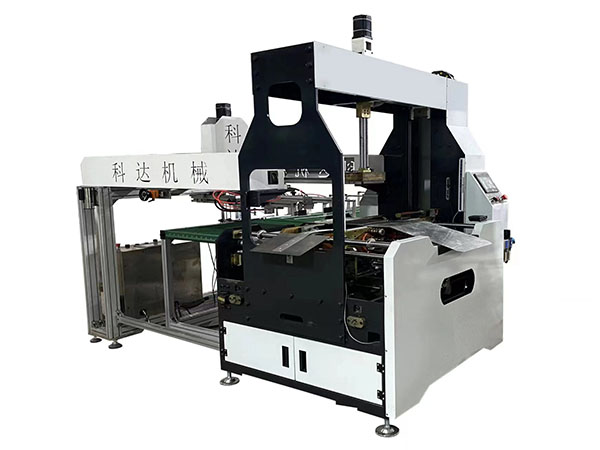
?天地盒成型機(jī)折邊翹邊現(xiàn)象:盒子四邊包邊完成后,面紙邊緣向內(nèi)粘不牢、向外回彈翹起,成品盒內(nèi)側(cè)邊脫膠、開(kāi)邊;主要由膠水、工藝參數(shù)、設(shè)備機(jī)構(gòu)、物料、環(huán)境濕度五大因素造成,按優(yōu)先級(jí)排查。下面簡(jiǎn)單了解一下:
?
一、膠水系統(tǒng)(常見(jiàn)原因)
1. 膠量控制
- 膠量過(guò)小:粘結(jié)力不足,極易翹邊;膠輥間隙調(diào)小,保證折邊區(qū)域上膠完整,不能局部缺膠。
- 膠量不能過(guò)大:膠水太多會(huì)擠壓溢膠,膠水快速結(jié)膜,折邊后表面已經(jīng)結(jié)皮,內(nèi)部不干,后期回彈翹邊。
- 冷膠溫度控制:膠溫按膠水廠家要求;溫度太高膠水開(kāi)放時(shí)間變短,膠水提前干,折邊壓合時(shí)已經(jīng)失去粘性。
2. 膠水選型匹配
厚面紙、覆膜面紙(覆啞膜 / 亮膜)要用高初粘冷膠;普通白膠對(duì)覆膜面紙附著力差,極易翹邊。
覆膜面紙,盡量選用膜面專用裱盒膠,普通水性膠粘不住膜層。
3. 膠水不能兌水過(guò)度稀釋,稀釋后粘結(jié)力下降,出現(xiàn)后期脫膠翹邊。
二、設(shè)備機(jī)構(gòu)與參數(shù)調(diào)整(調(diào)機(jī)重點(diǎn))
1. 折耳折邊機(jī)構(gòu)
- 折邊擋板、折邊推塊磨損、位置偏移,面紙沒(méi)有完全壓貼到灰板內(nèi)壁;調(diào)整折邊行程,保證面紙完全貼合盒胚內(nèi)側(cè)。
- 折邊時(shí)序:打角完成后,折邊動(dòng)作要及時(shí);膠水已經(jīng)預(yù)干再折邊,粘不牢翹邊。
2. 壓泡工位(關(guān)鍵工位)
- 壓泡壓力不足:壓力調(diào)大,但不能壓傷盒面;
- 壓泡保壓時(shí)間太短:只是快速碰一下就抬起,膠水沒(méi)有完成貼合定型,松手回彈;適當(dāng)延長(zhǎng)保壓時(shí)間。
- 壓泡模位置偏移,四邊沒(méi)有充分壓實(shí),局部虛壓,對(duì)應(yīng)位置翹邊。
換新產(chǎn)品時(shí),先低速單步,看四邊折邊后是否被壓泡充分壓實(shí)。
3. 灰板定位
灰板定位偏移,折耳寬度變小,折邊搭接面積不足,粘接面積小就容易翹邊;核對(duì)折耳寬度參數(shù),保證折邊有足夠粘接寬度。
4. 檢查壓邊小壓輪(部分機(jī)型帶)
壓輪壓力不夠、磨損,內(nèi)側(cè)包邊沒(méi)有壓緊;磨損及時(shí)更換。
5. 氣源穩(wěn)定:壓縮空氣壓力不足,折邊、壓泡氣缸動(dòng)作不到位;保證氣源 0.5?0.7MPa,過(guò)濾除水。
三、物料方面
1. 面紙問(wèn)題
- 厚紙、硬挺的銅版紙、覆膜紙,本身回彈應(yīng)力大,更容易翹邊;適當(dāng)加大折邊寬度,提高壓泡保壓時(shí)間。
- 面紙受潮、卷曲:面紙卷曲,折邊后有回彈力量,優(yōu)先把紙張?jiān)谲囬g回潮平衡,翹曲嚴(yán)重的紙張?zhí)蕹?br>2. 灰板
灰板含水率過(guò)高、灰板蓬松掉粉,膠水滲透進(jìn)灰板,表面缺膠,粘不住面紙;選用合格灰板。
3. 模切:面紙四角模切位不準(zhǔn),折邊受力異常,造成邊角翹邊。
四、車間環(huán)境溫濕度
1. 環(huán)境太干燥:膠水水分揮發(fā)太快,折邊還沒(méi)壓合,表面已經(jīng)結(jié)膜,出現(xiàn)假性粘合,后期翹邊。車間濕度建議 50?65% RH。
2. 環(huán)境高溫吹風(fēng):機(jī)臺(tái)風(fēng)扇直吹產(chǎn)品,局部膠水快速風(fēng)干,直接翹邊;避免直吹剛成型的盒子。
3. 剛生產(chǎn)完的盒子不要立刻堆疊重壓,適當(dāng)靜置,待膠水初步定型再堆疊。
五、工藝與操作預(yù)防措施
1. 控制膠水開(kāi)放時(shí)間:面紙上膠之后,到折邊壓泡的時(shí)間不能太長(zhǎng);速度不要過(guò)慢,防止膠水預(yù)干失效。
2. 覆膜面紙:覆膜面盡量做打毛 / 電暈處理,提升膠水附著力,否則再好調(diào)機(jī)也容易翹邊。
3. 首件確認(rèn):換款、換膠水、換紙張,必須做首件,靜置 10?20 分鐘觀察有沒(méi)有翹邊回彈,不要只看剛生產(chǎn)出來(lái)的狀態(tài)(剛壓完看著很好,冷卻后回彈翹邊)。
4. 成品堆放:成品盒堆疊不要過(guò)高,壓重合理;不要在膠水未干透就打包。
六、快速排查順序(現(xiàn)場(chǎng)故障處理流程)
1. 看翹邊位置:四邊都翹→優(yōu)先查膠水(膠量、膠水型號(hào)、膠溫);單邊翹→查對(duì)應(yīng)側(cè)折邊機(jī)構(gòu)、壓泡位置。
2. 撕開(kāi)翹邊位置看內(nèi)側(cè):
- 內(nèi)側(cè)沒(méi)有膠水:膠輥間隙,上膠不良;
- 有膠水但不粘:膠水不匹配(覆膜紙)、膠水預(yù)干;
- 有膠但是沒(méi)有壓實(shí)痕跡:壓泡壓力 / 保壓時(shí)間不足。
七、常見(jiàn)錯(cuò)誤操作(越調(diào)越翹)
1. 一味加大膠量,膠水溢膠提前結(jié)膜;
2. 壓泡只是點(diǎn)壓,保壓時(shí)間幾乎為零;
3. 覆膜面紙使用普通水性白膠;
4. 風(fēng)扇直吹剛成型盒子,膠水快速風(fēng)干;
5. 只檢查剛下線盒子,不觀察靜置后的回彈情況。
 服務(wù)咨詢熱線:136-4289-2201 張先生





 阿里